
常见问题


陶瓷基板激光打孔:解决氧化铝氮化铝陶瓷钻通孔的崩边难题
发布日期:
2026-04-17
发布于:
阅读:
487
在5G通信、新能源汽车、航空航天等高端制造领域,陶瓷基板凭借高硬度、高绝缘性和优异的导热性能,已成为电子封装和功率模块的核心基础材料。其中,氧化铝陶瓷和氮化铝陶瓷因其各自独特的热学与电学特性,在行业内得到广泛应用。然而,这两种材料极高的硬脆特性,使得传统的机械钻孔加工长期面临一个共同的挑战——崩边与微裂纹,这不仅制约了加工良率,更限制了器件向更高密度、更小尺寸方向的发展。
一、崩边难题的本质:硬脆材料的物理挑战
氧化铝陶瓷的莫氏硬度达到8-9级,氮化铝陶瓷的硬度同样极高。在传统的机械钻孔工艺中,金刚石钻头的高速旋转会对材料表面施加显著的接触应力。这种应力一旦超过陶瓷材料的断裂极限,便会引发边缘崩裂和内部微裂纹。数据显示,传统机械加工中崩边率最高可达30%,行业平均加工良率长期徘徊在60%至70%之间。此外,当陶瓷基板厚度超过1mm时,崩边率可能进一步攀升至15%以上。
除了力学损伤,热效应同样不可忽视。即便是机械加工,钻头与陶瓷的高速摩擦也会产生局部热累积,进一步加剧裂纹的扩展。这两个因素共同构成了陶瓷基板钻孔加工中长期未能逾越的技术瓶颈。
二、激光打孔的原理:非接触式加工的根本优势
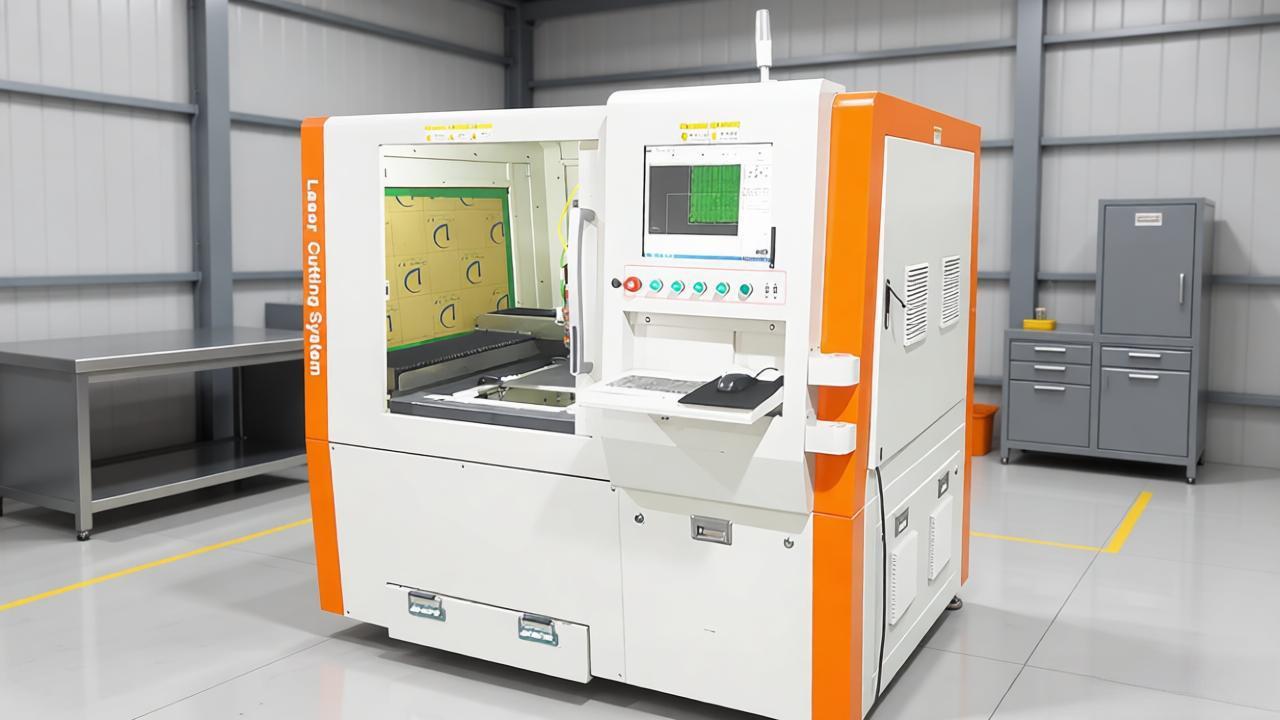
与机械钻孔的物理接触不同,激光打孔利用高能量密度的激光束聚焦于材料表面,使陶瓷在极短时间内被熔化和汽化,从而形成所需的孔洞。由于整个加工过程不存在物理接触,接触应力被彻底消除,从根源上杜绝了机械冲击导致的崩边问题。
根据陶瓷材料的不同特性,选择合适的激光类型是实现高质量加工的关键。氧化铝陶瓷对紫外激光的吸收效率较高,355nm波长的紫外激光可实现0.05mm孔径的精密加工,热影响区控制在10μm以内。氮化铝陶瓷则更适合采用超快激光(皮秒或飞秒级)进行加工,其崩边尺寸可控制在20μm以内,深径比达到1:10。超短脉冲激光的能量密度极高而作用时间极短,能够在材料汽化的同时几乎不向周边传导热量,从而实现真正的“冷加工”效果。
三、崩边的工艺控制:从参数优化到策略设计
在实际生产中,激光打孔的崩边缺陷主要由热应力集中和能量过高引起。为此,需要通过精细的工艺调控来加以防范。
在参数层面,合理配置激光功率、脉冲频率和扫描速度至关重要。功率不足会导致打孔不透或孔壁粗糙,功率过高则容易引发边缘崩裂。适当提高脉冲频率有助于分散单点能量,减少热损伤。与此同时,采用高纯度氮气作为辅助气体,能够有效吹除熔融物,降低熔渣附着对孔壁质量的影响。
在加工策略层面,对于直径小于0.3mm的微孔,可采用逐点成孔的方式,通过高频脉冲逐层去除材料,避免一次性穿透所导致的背面崩裂。对于较大孔径,螺旋扩孔策略——先打中心引导孔,再沿螺旋轨迹逐步扩大——能够有效分散热应力,减少边缘应力集中。此外,在切割路径中采用圆弧过渡而非直角转弯,同样有助于降低热应力带来的裂纹风险。
值得一提的是,切割前在基片表面涂覆应力吸收层(如石蜡或胶带),以及切割后通过超声清洗去除微裂纹内的碎屑,都是行之有效的辅助手段。
四、行业应用:从实验室走向产业化
随着工艺成熟度的不断提升,激光打孔技术已在多个高要求领域得到规模化应用。在半导体封装领域,采用激光钻孔方案后,0.05mm导通孔的加工良率从65%提升至95%以上,显著改善了高密度封装中的信号传输与散热问题。在新能源汽车IGBT模块的陶瓷基板加工中,激光钻孔将单孔加工时间从3秒缩短至0.5秒,年产能提升300%,同时避免了机械加工可能导致的隐性裂纹,模块的可靠性得到充分保障。在5G通信领域,激光钻孔设备可在0.1mm厚陶瓷基板上加工出直径50μm的微孔阵列,良品率从85%跃升至98%,为高频信号的低损耗传输提供了关键工艺支撑。
五、展望
从机械接触到光能聚焦,从物理应力到热效应的精准调控,激光打孔技术为氧化铝和氮化铝陶瓷基板的精密加工开辟了一条全新的技术路径。崩边难题不再是制约产业升级的障碍,而是推动工艺革新的起点。随着超快激光技术和智能控制系统的持续进步,陶瓷基板加工将在微米级精度、批量一致性和材料兼容性等维度上迎来更广阔的发展空间。