
行业新闻


皮秒/飞秒超快激光在微孔加工中的应用优势
发布日期:
2026-05-29
发布于:
阅读:
199
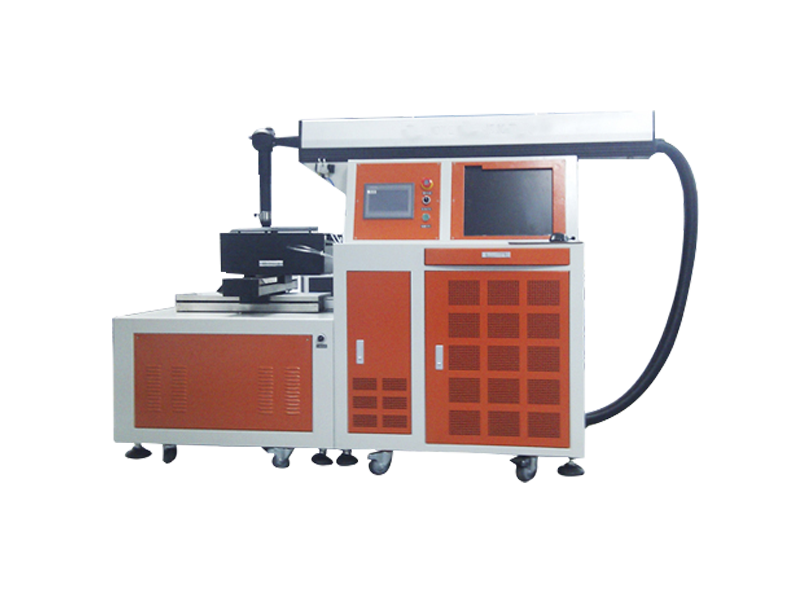
在精密微孔加工领域,热影响始终是制约加工质量的核心因素。无论是金属、陶瓷还是高分子材料,传统长脉冲激光加工时,热量会沿孔壁向材料内部扩散,形成重铸层、微裂纹和热应力,进而影响工件的力学性能与使用寿命。皮秒与飞秒激光的出现,将脉冲宽度压缩至皮秒(10⁻¹²秒)乃至飞秒(10⁻¹⁵秒)量级,从物理机制上突破了热扩散的限制。天天激光依托自主研发的全光纤超快激光加工系统,将这一技术优势转化为工业化的微孔加工解决方案。
一、超短脉冲:能量作用时间远快于热扩散
材料的激光加工本质上是能量注入与热传导的竞争。当脉冲宽度较长(纳秒及以上)时,激光能量在照射区域产生高温,热量有足够时间向周边材料传导,形成宽度可达数微米甚至数十微米的热影响区。这一区域内容易出现晶粒粗化、相变、微裂纹以及熔融物再凝固形成的重铸层。
皮秒与飞秒激光的脉冲宽度极短——以飞秒激光为例,1飞秒等于千万亿分之一秒。在这一时间尺度内,激光能量被材料吸收的过程远远快于热量向周围扩散的速度。材料在极短时间内达到极高的能量密度,通过多光子吸收等非线性效应直接由固态转化为气态或等离子态,实现“冷加工”式去除。实测表明,飞秒激光加工金属微孔时,热影响区厚度可控制在1μm以内,孔壁无重铸层、无微裂纹,材料原始组织结构得以完整保留。
二、消除微裂纹与崩边:脆性材料的加工保障
微裂纹与崩边是玻璃、陶瓷、硅片、蓝宝石等脆性材料加工中最棘手的问题。传统机械钻孔因接触应力极易引发边缘崩裂;纳秒激光则因热应力累积,同样会导致微裂纹沿晶界扩展。飞秒激光的非热熔性去除机制,从根源上解决了这一问题。
以厚度0.3mm的氧化铝陶瓷基板为例,天天激光飞秒打孔设备可实现直径50μm的微孔加工,孔口崩边小于3μm,在扫描电子显微镜下未见明显微裂纹。对于单晶硅片(厚度100μm),可加工20μm直径的微孔,孔壁光滑无熔渣,热影响区趋近于零。这一特性对于半导体封装、MEMS器件以及医疗微流控芯片等对材料完整性要求极高的应用场景具有重要意义。
三、极小孔径与高深径比:拓展微孔加工极限
超快激光的高峰值功率密度(可达10¹³ W/cm²以上)使其能够加工传统光源难以处理的极小孔径。聚焦光斑可压缩至数微米,配合精密运动平台,天天激光的飞秒系统已实现3μm直径微孔的稳定加工(孔径公差±0.5μm)。对于需要大深径比的应用(如喷油嘴、气膜冷却孔),超快激光可加工深径比20:1以上的微孔,且孔锥度可控,满足流体动力学对孔道形状的特定要求。
在孔型适应性方面,超快激光具备灵活的图形编程能力。除圆形直孔外,可加工正锥孔、倒锥孔、矩形孔、异形孔等多种结构,满足航空航天叶片冷却、生物过滤器等领域的特殊设计需求。
四、材料普适性:从金属到透明介质的全覆盖
超快激光的另一个显著优势在于其广泛的材料适应性。高反金属(金、银、铜、铝)在红外纳秒激光下吸收率低、加工困难,而飞秒激光的高峰值功率可诱导非线性吸收,实现对高反材料的有效加工。透明材料(蓝宝石、石英、玻璃)在传统红外激光下几乎不吸收能量,而飞秒激光通过多光子效应可实现内部聚焦加工,在透明介质内部形成微孔通道。高分子材料(聚酰亚胺、PET、PEEK)在长脉冲激光下易发生热熔融和碳化,而飞秒激光可实现干净切割与打孔,热影响区可忽略不计。
天天激光的超快加工系统配置了不同波长的光源模块(红外1030nm、绿光515nm、紫外343nm),可根据材料的吸收特性与加工要求灵活匹配,实现从金属、陶瓷到聚合物、透明介质的一站式微孔加工。
五、工艺稳定性与批量生产能力
超快激光从实验室走向工业批产,关键在于工艺的稳定性和可重复性。天天激光的全光纤飞秒激光系统采用一体化结构设计,激光源与光路密封在坚固外壳中,抗环境干扰能力强,支持24小时连续运行。设备内置的AI参数优化模块,基于大量工艺实验数据,能够自动匹配不同材料与孔径下的最优参数组合(功率、频率、扫描速度、扫描次数等),将工艺调试时间缩短70% 以上。搭配高精度视觉定位与自动对焦模块,批量生产中微孔的孔径一致性(CPK)可达1.33以上,整体加工良率稳定在99.8% 以上。
六、结语
皮秒与飞秒超快激光以其极短的脉冲宽度,实现了从“热加工”到“冷加工”的技术跨越,为微孔加工提供了一种几乎无热影响、无微裂纹、无崩边的精密制造手段。天天激光将超快激光光源、精密运动控制与智能化工艺深度融合,为航空航天、半导体、医疗器械、汽车燃油系统等行业提供高一致性、高良率的微孔加工解决方案。如果您正在寻求微孔加工质量的实质性提升,欢迎联系天天激光技术团队,我们将提供免费的工艺测试与详细的参数方案评估。