
行业新闻


高精度金属过滤网的激光打孔 vs 蚀刻工艺
发布日期:
2026-08-20
发布于:
阅读:
75
在精密过滤领域,一张看似简单的金属过滤网,往往是决定整个系统性能与寿命的关键。无论是航空航天中的燃油过滤,还是医疗设备里的微粒拦截,对过滤网的孔径精度、孔壁质量以及结构强度的要求都极为严苛。
长期以来,化学蚀刻是制造这类高精度金属网的主流工艺。然而,随着工业制造向更高精度、更环保、更快速响应的方向发展,激光打孔技术正以其独特的优势,成为越来越多高端应用的首选。
作为深耕激光精密加工领域29年的技术专家,深圳市天天激光技术有限公司深刻理解这两种工艺的本质区别。今天,我们就从工程师的视角,深入剖析激光打孔与化学蚀刻的优劣,希望能为您的产品选型提供有价值的参考。
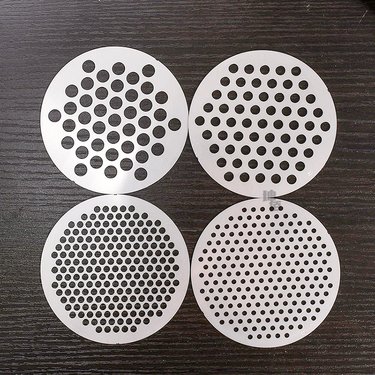
化学蚀刻:成熟工艺背后的“隐形成本”
化学蚀刻,也称光化学加工,通过光刻胶掩膜和化学药水腐蚀来成型。这是一项非常成熟的工艺,尤其适合大批量、图案复杂的薄片加工。
然而,其工艺原理也决定了它难以避免的几个痛点:
1、“侧向腐蚀”导致精度瓶颈
化学药水在向下腐蚀的同时,也会向侧面侵蚀。这种“侧向腐蚀”效应使得最终的孔径会大于光刻掩膜上的设计尺寸,且孔壁会呈现一定的锥度(沙漏型)。对于追求极致过滤精度和一致性的应用来说,这种不可控的公差是一个巨大的挑战。它限制了蚀刻工艺在超微孔(如直径<0.1mm)和高厚径比板材上的应用能力。
2、化学污染与后处理繁琐
蚀刻过程需要使用强酸或强碱等化学药剂,这不仅带来了废液处理、环境保护和操作人员安全等一系列问题,也增加了企业的合规成本。此外,加工完成后,还需要进行脱膜、清洗等多道后处理工序,以去除残留的化学物质和光刻胶,整个生产链条较长。
3、材料性能的潜在削弱
化学药水在与金属反应时,可能会改变材料表面的金相组织,甚至导致氢脆现象,这对于一些在高压或高应力环境下工作的过滤网来说,是潜在的安全隐患。同时,蚀刻会使整个板材厚度均匀减薄,可能影响其结构强度。
激光打孔:数字化制造的“精准”之道
激光打孔利用高能量密度的激光束瞬间熔化或气化材料,是一种非接触式的数字化加工方式。它从根本上规避了化学蚀刻的诸多弊端。
1、无侧蚀,孔型完美可控
激光束可以聚焦到微米级别,能量高度集中。
l 垂直孔壁:通过精确控制激光的脉冲能量和扫描路径,可以加工出孔壁光滑、垂直度极高的微孔,几乎没有锥度。这意味着过滤网的实际过滤精度与设计值高度一致,流体通过时的流场也更稳定。
l 突破极限:激光可以轻松加工出直径极小、密度极高的孔阵,并且能够处理更厚的金属板材,实现更大的厚径比,这是蚀刻工艺难以企及的。
2、绿色环保,流程简洁
激光加工是一个纯粹的物理过程。
l 无污染:无需任何化学药剂,不产生废液废气,是名副其实的清洁生产工艺,帮助企业轻松应对日益严格的环保法规。
l 一步成型:从数字图纸到成品,往往一步即可完成,无需开模、无需制版、无需后处理清洗,极大地缩短了生产周期,尤其适合多品种、小批量的快速打样和柔性生产。
3、无应力,保持材料本真
作为非接触式加工,激光不会对材料施加任何机械力。
l 无变形:加工过程中板材平整,不会产生应力集中或微变形,保证了过滤网的平面度和后续装配的精度。
l 性能无损:特别是采用短脉冲或超短脉冲激光时,其“冷加工”特性可以将热影响区降到最低,几乎不会改变孔周围材料的物理和化学性能,确保了过滤网在极端工况下的可靠性。
如何选择?看需求,也看未来
当然,化学蚀刻在大批量、低成本生产一些精度要求不极端的过滤网时,依然有其市场。
但如果您面临以下需求,激光打孔无疑是更具前瞻性的选择:
l 精度要求极高:孔径公差要求在±0.005mm以内,或需要加工锥形孔、异形孔以优化流体性能。
l 材料特殊或较厚:如钛合金、高温合金或厚度超过1mm的不锈钢。
l 研发迭代快:产品设计需要频繁修改,要求供应商能快速响应,实现“今天改图,明天见样”。
l 注重环保与可持续性:希望建立绿色生产线,规避化学品管理风险。
结语:以光为笔,精绘过滤未来
在天天激光,我们见证了无数客户从蚀刻转向激光的成功案例。这不仅是工艺的升级,更是产品竞争力的重塑。
我们提供的不仅是激光打孔设备,更是一套基于29年经验积累的精密过滤网加工解决方案。我们深知,每一个微孔的背后,都是对过滤效率、压降和使用寿命的极致追求。
如果您正在为高精度金属过滤网的制造工艺而困扰,或希望用新技术为产品赋能,欢迎随时与我们联系。让我们共同探讨,如何用激光这把“无形之刀”,为您切割出一条通往更高品质的道路。